اندازه ذره فقط یک عدد نیست
اندازه ذره فقط یک عدد نیست
در یک پودر، ذرات معمولاً هماندازه نیستند. آنالیز اندازه ذرات نشان میدهد چه اندازههایی در نمونه حضور دارند و سهم نسبی هر بخش چقدر است. این اطلاعات برای شناخت یکنواختی، کنترل فرایند و مقایسه بچهای تولیدی به کار میآید.
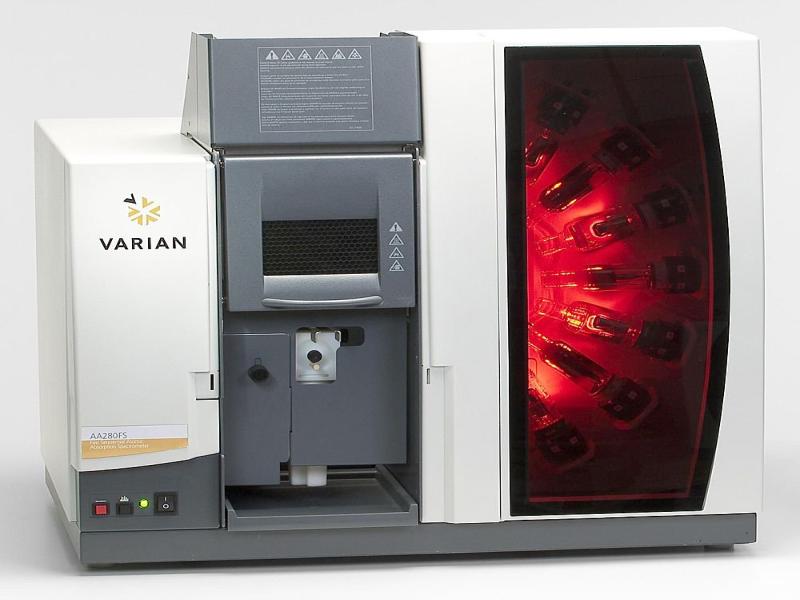
پراش لیزری چگونه اندازه ذره را میسنجد؟
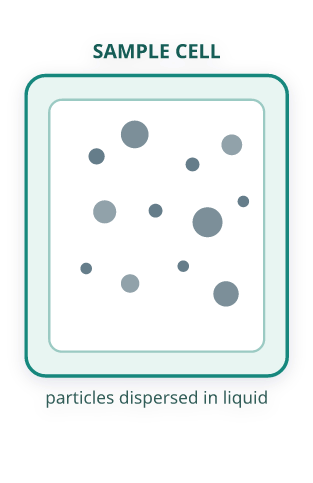
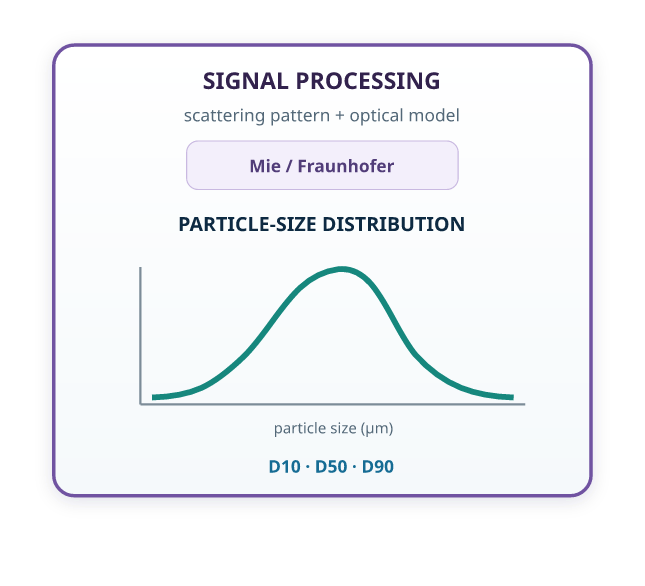
پرتوی لیزر از نمونهای میگذرد که ذرات آن بهطور یکنواخت پراکنده شدهاند. ذرات درشتتر عمدتاً نور را در زاویههای کوچک و رو به جلو و ذرات ریزتر در زاویههای بازتر پراکنده میکنند. آشکارسازها الگوی زاویهای نور پراکندهشده از کل نمونه را ثبت میکنند؛ سپس نرمافزار با مدل نوری مناسب، مانند Mie یا Fraunhofer، این الگو را به توزیع اندازه تبدیل میکند. بنابراین نتیجه از الگوی نوری جمعی محاسبه میشود، نه از تصویر تکذرات.
کاربرد اندازهگیری اندازه ذرات در صنایع مختلف
داروسازی
اندازه ذرات مواد مؤثره و گرانولها برای پایش یکنواختی مواد اولیه و بررسی رفتار انحلال و جذب اهمیت دارد.
معدنی و کانی
دانهبندی خوراک معدنی برای پایش خردایش، جدایش و یکنواختی ماده خام اندازهگیری میشود.
سرامیک و ساینده
توزیع اندازه پودرها برای کنترل آمادهسازی خوراک، شکلدهی و مقایسه بچها کاربرد دارد.
باتری و مواد شیمیایی
در مواد فعال باتری و پودرهای شیمیایی، اندازهگیری به مقایسه بچ و کنترل پراکنش کمک میکند.
سیمان و مصالح
دانهبندی سیمان و مصالح پودری برای پایش آسیاب و یکنواختی محصول بررسی میشود.
رنگ و رنگدانه
توزیع اندازه با جریان پودر و پاشش مرتبط است؛ پایش آن به کنترل آسیاب و بچ کمک میکند.
پلیمر و کشاورزی
در پلیمرها، کود و مواد کشاورزی پودری، دانهبندی برای مقایسه و کنترل بچ سنجیده میشود.
غذایی و نوشیدنی
اندازه ذرات در پودرها و نوشیدنیهای پراکنده برای پایش یکنواختی و ویژگیهای بافتی بررسی میشود.
خواندن D50, D10, D90
صدکهای حجمی
D50 اندازهای است که ۵۰٪ حجم ذرات از آن ریزتر است؛ D10 و D90 مرزهای ۱۰٪ و ۹۰٪ حجمی را نشان میدهند. این شاخصها شکل ذرات یا تعداد واقعی آنها را بیان نمیکنند.
مقایسهٔ منصفانه
نمونهبرداری، پراکنش، غلظت و تنظیمات دستگاه را ثابت نگه دارید تا تغییر روش آمادهسازی با تغییر واقعی فرایند اشتباه نشود.
چرا اندازه ذرات در رنگ پودری مهم است؟
توزیع اندازه بر پاشش، جریان پودر و کیفیت لایهٔ نهایی اثر میگذارد
رنگ پودری از رزین، رنگدانه، پرکننده و افزودنیها ساخته میشود. پس از اختلاط و اکستروژن، ماده سرد و خرد میشود؛ آسیاب و سرند، توزیع اندازهٔ نهایی را شکل میدهند. کنترل این توزیع کمک میکند اختلاف بین بچها زودتر دیده شود و تنظیمات آسیاب یا سرند بر پایهٔ داده انجام گیرد.
از آسیاب تا قطعهٔ پوششخورده
۱خردایش و آسیاب
زمان و شدت آسیاب، مقدار ذرات ریز و درشت را تغییر میدهد. نمونهگیری پس از آسیاب، روند فرایند را آشکار میکند.
۲انتقال و پاشش
اندازه و گسترهٔ توزیع بر جریانپذیری، سیالشدن در هاپر و رفتار پودر در تفنگ پاشش اثر میگذارد.
۳ذوب و تشکیل لایه
توزیع نامناسب میتواند یکنواختی پخش و ذوب را تغییر دهد و بافت سطح یا ضخامت پوشش را دگرگون کند.
۴کنترل بچ
مقایسهٔ D10، D50، D90 و شکل منحنی با مشخصات داخلی، تغییرات بچ را زودتر نمایان میکند.
اثر کسرهای خیلی ریز و خیلی درشت
ذرات درشتتر از هدف
میتوانند جریانپذیری و پاشش را نامطلوب کنند و در برخی فرمولها به سطح زبرتر یا ضخامت بیشتر بینجامند. بررسی دنبالهٔ درشت منحنی و مقدار D90 در کنار آزمون پاشش مفید است.
ذرات بیش از حد ریز
ممکن است گردوغبار را افزایش دهند، بازیافت و انتقال الکترواستاتیک را دشوارتر کنند یا در هاپر به چسبندگی و چسبیدن به دیواره بینجامند. اثر واقعی به رزین، رنگدانه، تجهیزات و شرایط خط وابسته است.
هدف این نیست که پودر همیشه ریزتر شود؛ محدودهٔ مناسب باید برای فرمول، روش پاشش و سطح مورد انتظار تعریف شود. اندازهٔ ذره در کنار شکل، رطوبت، بار الکتریکی و شرایط پخت معنا پیدا میکند. برای نمونههای رنگ پودری، یادداشت کاربردی Bettersize نشان میدهد دو نمونه از یک خانواده میتوانند منحنیهای متفاوتی داشته باشند؛ دادههای آن یادداشت با مدل ۲۶۰۰۰ Bettersizer به دست آمدهاند، نه ST.
روال ساده کنترل کیفیت
| گام | کار استاندارد | چرا مهم است؟ |
|---|---|---|
| ۱ | از چند نقطهٔ بچ، نمونهٔ مرکب و نماینده بردارید. | جداشدن یا تهنشینی ذرات میتواند نمونهٔ تکنقطهای را منحرف کند. |
| ۲ | روش تر، مایع و انرژی پراکنش را در دستور کار ثبت کنید. | از شکستن ذرات واقعی یا باقیماندن کلوخه جلوگیری میشود. |
| ۳ | چند بار تکرار کنید و منحنی و صدکها را با حد پذیرش مقایسه کنید. | هم سطح تکرارپذیری و هم تغییر واقعی بچ دیده میشود. |
| ۴ | نتیجه را کنار آزمون پاشش و ظاهر پوشش تفسیر کنید. | اندازهگیری آزمایشگاهی جای تأیید عملکرد روی خط را نمیگیرد. |
نکتهٔ عملی دربارهٔ آزمون تر
Bettersizer ST در پیکربندی معرفیشده از پراکنش تر استفاده میکند. برای پودر رنگ باید مایعی انتخاب شود که نمونه را حل یا دگرگون نکند و پراکندگی پایدار بدهد؛ در غیر این صورت نتیجه میتواند نماینده رفتار پودر خشک در خط نباشد. انتخاب محیط و روش آمادهسازی باید با روش کنترل کیفیت کارخانه اعتبارسنجی شود.
مثال مفهومی برای خواندن روند
اگر D50 دو بچ نزدیک باشد اما D90 در بچ تازه بزرگتر شود، سهم ذرات درشت ممکن است افزایش یافته باشد؛ این تغییر میتواند از آسیاب یا سرند ناشی شود، اما ابتدا باید یکنواختی نمونهبرداری و پراکنش را هم بررسی کرد. این تفسیر یک راهنمای کنترل روند است، نه حد پذیرش عمومی یا نتیجهٔ یک آزمون واقعی.
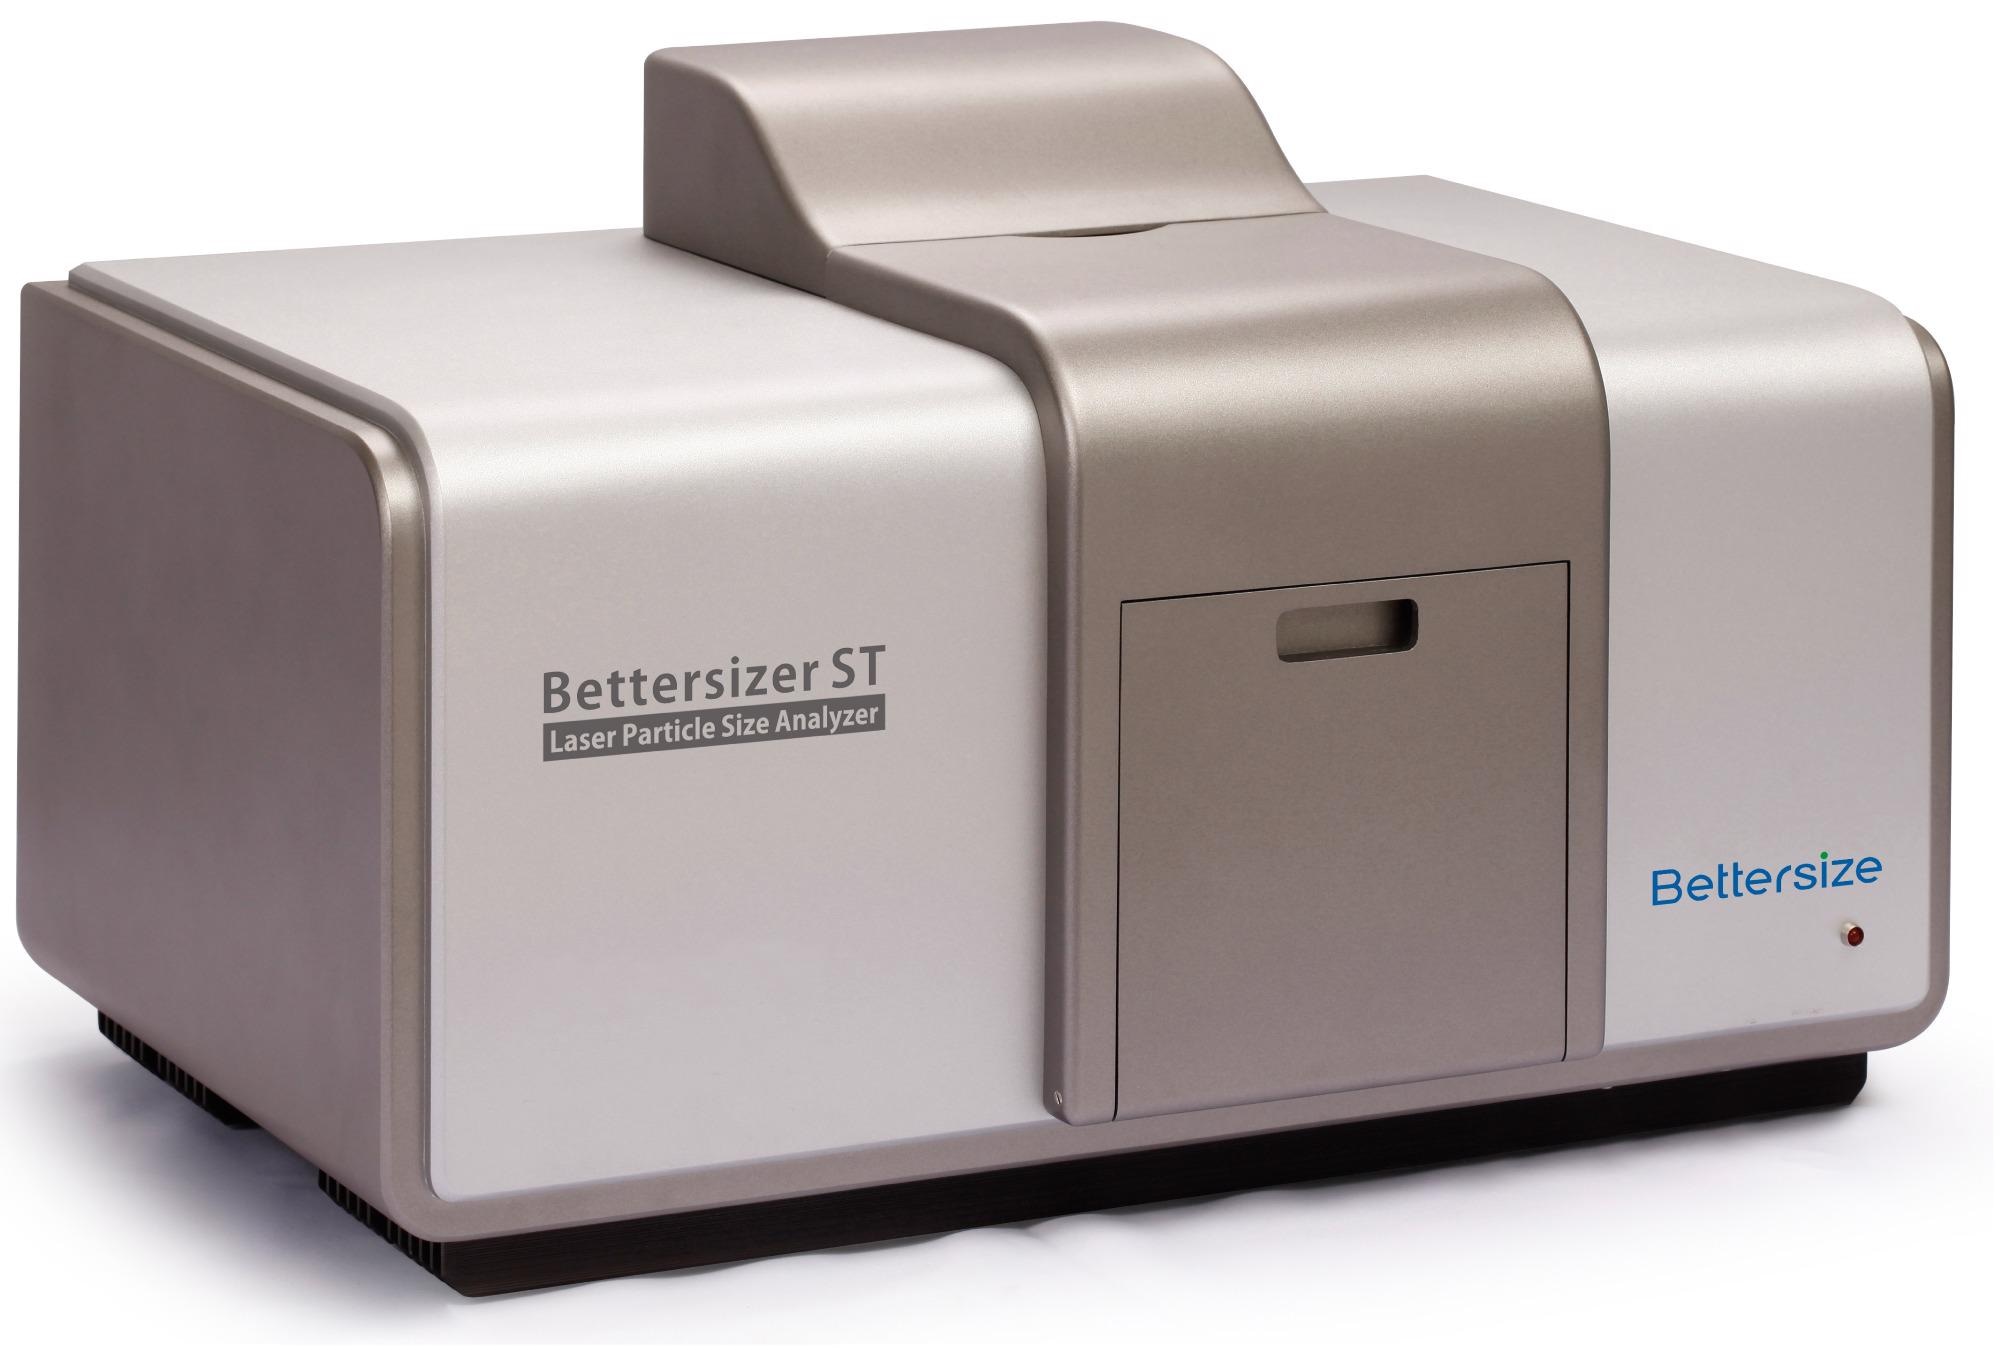
Bettersizer ST؛ آنالیز لیزری برای کنترل کیفیت
معرفی فنی همراه با نمونهٔ واقعی | آزمون تکرارپذیری از بروشور سازنده
مشخصات کاربردی
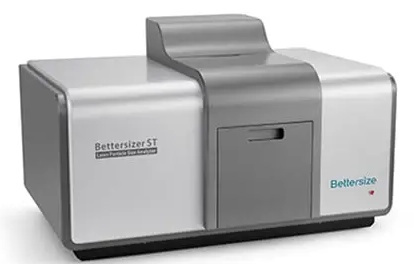
این دستگاه برای کنترل صنعتی اندازه ذرات طراحی شده و در پیکربندی معرفیشده با پراکنش تر کار میکند. بازهٔ اندازهٔ اعلامی ۰٫۱ تا ۱۰۰۰ میکرومتر است؛ سامانهٔ نوری دوعدسی DLOS، همترازی خودکار و اجرای روشهای استاندارد (SOP) از قابلیتهای اعلامشدهاند. سازنده زمان معمول اندازهگیری را کمتر از ۱۰ ثانیه ذکر میکند. مدلهای محاسبه شامل Mie و Fraunhofer هستند.
تفسیر درست
این بازه و زمان، مشخصات اعلامی سازندهاند؛ نتیجهٔ واقعی به نمونه، پراکنش، غلظت و روش آزمون بستگی دارد. دستگاه اندازهٔ معادل کروی و توزیع حجمی گزارش میکند، نه تصویر مستقیم شکل ذرات.
نمونه نتایج تکراری: اکسید آلومینیوم
در جدول زیر شش تکرار گزارششده برای اکسید آلومینیوم دیده میشود. D05 تا D95 صدکهای توزیع حجمیاند؛ RSD میزان پراکندگی نسبی بین تکرارها را نشان میدهد. مقدار RSD برای D50 برابر ۰٫۶۶٪ است؛ یعنی این شاخص در همان آزمون سازنده تغییر کمی داشته است. این نتیجه را نباید تضمین عملکرد برای همهٔ نمونهها دانست.
| تکرار | D05 | D10 | D50 | D90 | D95 |
|---|---|---|---|---|---|
| آزمون ۱ | 1.337 | 2.211 | 8.693 | 22.30 | 29.10 |
| آزمون ۲ | 1.352 | 2.212 | 8.655 | 22.24 | 29.27 |
| آزمون ۳ | 1.364 | 2.260 | 8.789 | 22.59 | 29.50 |
| آزمون ۴ | 1.444 | 2.309 | 8.809 | 22.69 | 29.66 |
| آزمون ۵ | 1.360 | 2.233 | 8.744 | 22.42 | 29.39 |
| آزمون ۶ | 1.388 | 2.251 | 8.738 | 22.35 | 29.31 |
| RSD | 2.77% | 1.63% | 0.66% | 0.78% | 0.66% |
Bettersizer ST • دادهٔ بازچینششده از بروشور رسمی • واحد: µm
نمودار کنترل استانداردها
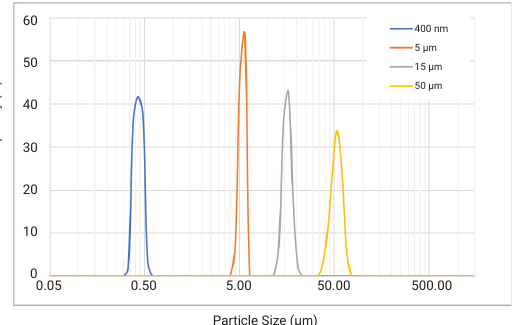
بروشور ST نمونه منحنیهای اندازهگیری استانداردهای مرجع را برای حدود ۰٫۴، ۵، ۱۵ و ۵۰ میکرومتر نشان میدهد. جای قلهها با اندازهٔ مرجع متناظر است؛ نمودار، آزمون مرجع است و نه نتیجهٔ رنگ پودری.
تکرارپذیری با صحت یکی نیست
RSD کوچک نشان میدهد تکرارها به یکدیگر نزدیک بودهاند؛ بهتنهایی ثابت نمیکند اندازهگیری به مقدار مرجع نزدیک است. برای ارزیابی صحت باید نتیجه را با ماده مرجع یا روش پذیرفتهشده مقایسه کرد. در کنترل روزمرهٔ رنگ پودری نیز محدودههای پذیرش باید از مشخصات محصول و آزمون عملکرد خط به دست آیند.